
گریسکاری یکی از کارهای معمول برای افزایش عمر بلبرینگ است. با این حال، گاهی درست بعد از سرویس، دمای یاتاقان بالا میرود؛ دستگاه صدای متفاوتی پیدا میکند یا گریس از اطراف آببند بیرون میزند. این اتفاق گیجکننده است: چطور ممکن است کاری که برای محافظت از بلبرینگ انجام شده، به آن آسیب بزند؟
پاسخ در یک نکته ساده است: گریسکاری صحیح فقط به معنی اضافه کردن گریس نیست. مقدار تزریق، نوع گریس، زمان سرویس و طراحی محفظه هم مهماند. در این مقاله علتهای داغ شدن بلبرینگ پس از گریسکاری و روش بررسی آن را مرور میکنیم.
آیا گریس زیاد واقعاً بلبرینگ را داغ میکند؟
بله. اگر محفظه بیش از مقدار مناسب پر شود، ساچمهها یا رولرها هنگام چرخش باید گریس اضافی را جابهجا کنند. این فرایند مقاومت حرکت را افزایش میدهد و میتواند گرمای بیشتری تولید کند. در بعضی تجهیزات، فشار گریس اضافی به آببند آسیب میزند یا باعث خروج گریس از محل نامناسب میشود. سازندگان بیرینگ، گریسکاری بیش از حد را از علتهای شناختهشدهٔ افزایش دما میدانند.
تصور رایج این است که اگر کمی گریس مفید است، مقدار بیشتر محافظت بیشتری ایجاد میکند. اما بلبرینگ به فضای مناسبی برای حرکت اجزا و توزیع روانکار نیاز دارد. به همین دلیل، تعداد دفعات فشار دادن گریسپمپ نباید بر اساس حدس یا عادت تعیین شود.
البته هر افزایش دمایی پس از گریسکاری به معنای خرابی نیست. برای تشخیص، باید دید دما در ادامه چه رفتاری دارد و آیا نشانههای دیگری نیز ظاهر شدهاند.
افزایش دمای موقت یا نشانهٔ خطر؟
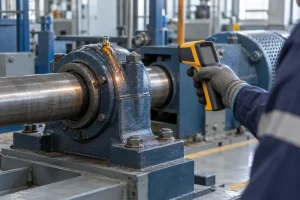
پس از تزریق گریس، ممکن است دمای مجموعه برای مدتی تغییر کند. مهمترین پرسش این است که آیا دما پس از کارکرد به وضعیت معمول دستگاه برمیگردد یا همچنان بالا میرود؟
برای بررسی، عدد دما را با سوابق همان دستگاه مقایسه کنید؛ ترجیحاً زمانی که سرعت، بار و دمای محیط مشابه بوده است. مقایسهٔ یک فن سبک با یاتاقان یک سنگشکن یا نوار نقالهٔ سنگین نتیجهٔ قابل اتکایی ندارد. همچنین باید به محدودیتهای اعلامشده از طرف سازندهٔ دستگاه توجه کرد.
اگر همراه با افزایش دما، صدای غیرعادی، لرزش بیشتر، نشتی شدید گریس یا بوی داغشدگی مشاهده میشود، موضوع را جدی بگیرید. در چنین وضعیتی ادامه دادن کار دستگاه بدون بررسی میتواند آسیب را بیشتر کند.
۱. مقدار گریس تزریقشده بیش از نیاز بوده است
این اولین موردی است که پس از داغ شدن بلبرینگ باید بررسی شود. در بعضی واحدهای نگهداری، برنامهٔ سرویس فقط میگوید «هر ماه گریسکاری شود»، اما مقدار گریس را مشخص نمیکند. در نتیجه، هر تکنسین ممکن است تعداد متفاوتی پمپ تزریق کند.
حتی «یک پمپ» هم واحد اندازهگیری دقیقی نیست؛ مقدار خروجی گریسپمپها میتواند متفاوت باشد. روش بهتر این است که مقدار خروجی پمپ مشخص شود و مقدار گریس موردنیاز طبق دستورالعمل سازندهٔ بیرینگ یا تجهیز تعیین و ثبت شود.
اگر بلافاصله پس از تزریق مقدار زیادی گریس، دما بالا رفته است، این ارتباط زمانی سرنخ مهمی است. با این حال، پیش از نتیجهگیری باید وضعیت بار، سرعت و دیگر تغییرات دستگاه نیز بررسی شود.
۲. گریس انتخابشده برای شرایط کار مناسب نیست
همهٔ گریسها عملکرد یکسانی ندارند. برای انتخاب گریس باید به نوع بیرینگ، سرعت چرخش، دمای کار، بار، رطوبت و آلودگی محیط توجه کرد. گریسی که برای یک یاتاقان کمسرعت در محیط مرطوب مناسب است، لزوماً انتخاب خوبی برای یک الکتروموتور پرسرعت نیست.
برای مثال، اگر دستگاه در نزدیکی آب، گردوغبار یا حرارت زیاد کار میکند، روانکار باید با آن شرایط سازگار باشد. همچنین مشخصات گریس باید با توصیهٔ سازندهٔ دستگاه و بیرینگ هماهنگ باشد. انتخاب گریس صرفاً بر اساس نام تجاری یا تجربهٔ موفق آن در یک دستگاه دیگر، کافی نیست.
۳. گریس جدید با گریس قبلی مخلوط شده است
گاهی نوع گریس موجود در محفظه مشخص نیست، اما گریس تازهای به آن اضافه میشود. سازگاری دو گریس باید بررسی شود؛ زیرا تفاوت در فرمول آنها ممکن است بر عملکرد مخلوط اثر بگذارد.
اگر قرار است نوع گریس تغییر کند، دستورالعمل سازندهٔ تجهیز و توصیهٔ تأمینکنندهٔ روانکار را بررسی کنید. ثبت نام دقیق گریس مصرفی در هر سرویس، جلوی بسیاری از این ابهامها را میگیرد. عبارتی مثل «گریس نسوز» یا «گریس صنعتی» در فرم نگهداری، برای تصمیمگیری فنی کافی نیست.
۴. مسیر خروج گریس اضافی درست عمل نمیکند
در بعضی طراحیها، برای خروج گریس قدیمی یا اضافی مسیر مشخصی وجود دارد. اگر این مسیر بسته باشد یا روش گریسکاری توصیهشده رعایت نشود، گریس ممکن است در محفظه باقی بماند و فشار یا گرمای بیشتری ایجاد کند.
البته نحوهٔ تخلیه در همهٔ یاتاقانها یکسان نیست. باز کردن کورکورانهٔ درپوش یا آببند میتواند آلودگی را وارد محفظه کند. پیش از هر اقدامی، نقشه یا دستورالعمل همان تجهیز را بررسی کنید.
۵. مشکل از قبل وجود داشته، اما بعد از گریسکاری دیده شده است
همزمان شدن افزایش دما با گریسکاری همیشه به این معنا نیست که گریس عامل اصلی است. ممکن است بلبرینگ پیشتر آسیب دیده باشد یا دستگاه به علت دیگری داغ شود؛ برای نمونه:
- ناهمراستایی شفت و کوپلینگ؛
- بار بیشتر از شرایط معمول؛
- تماس یا اصطکاک غیرعادی آببند؛
- آلودگی داخل محفظه؛
- آسیب سطح مسیر غلتش یا اجزای بلبرینگ؛
- تغییر در سرعت یا شرایط فرایند.
به همین دلیل، بهتر است دما، صدا و لرزش دستگاه پیش از گریسکاری نیز ثبت شوند. بدون این اطلاعات، تشخیص اینکه دقیقاً چه چیزی پس از سرویس تغییر کرده دشوارتر میشود.
از روی نشانهها چه میتوان فهمید؟
نشانهها به تشخیص کمک میکنند، اما بهتنهایی علت قطعی خرابی را ثابت نمیکنند:
| نشانه | موردی که باید بررسی شود |
|---|---|
| افزایش دما بلافاصله پس از تزریق مقدار زیاد گریس | مقدار گریس و امکان خروج گریس اضافی |
| خروج گریس از اطراف آببند | مقدار تزریق، فشار محفظه و سلامت آببند |
| افزایش همزمان دما و لرزش | وضعیت بیرینگ، بار، همراستایی و شرایط روانکاری |
| صدای غیرعادی پس از سرویس | آلودگی، آسیب بیرینگ یا تغییر در روانکاری |
| تکرار مشکل پس از هر نوبت گریسکاری | مقدار و فاصلهٔ زمانی برنامهٔ سرویس |
برای یک بررسی قابل اعتماد، روند تغییرات مهمتر از یک اندازهگیری منفرد است. اگر دستگاه معمولاً در دمای مشخصی کار میکند و پس از هر سرویس الگوی مشابهی از افزایش دما دیده میشود، برنامهٔ گریسکاری آن باید بازبینی شود.
وقتی بلبرینگ بعد از گریسکاری داغ شد چه کنیم؟
اول، گریس بیشتری تزریق نکنید. اضافه کردن گریس بدون تشخیص علت ممکن است مشکل را شدیدتر کند.
دوم، اطلاعات سرویس را جمعآوری کنید: چه گریسی استفاده شده، چه مقدار تزریق شده، دستگاه هنگام تزریق روشن بوده یا خاموش، و از چه زمانی دما بالا رفته است؟ همزمان بار و سرعت دستگاه را نیز ثبت کنید.
سوم، روند دما و نشانههای همراه را بررسی کنید. اگر دما همچنان افزایش مییابد یا صدای غیرعادی، لرزش شدید، نشتی قابل توجه یا نشانهٔ آسیب دیده میشود، طبق دستورالعمل ایمنی مجموعه دستگاه را متوقف کنید و از تیم تعمیرات بخواهید آن را بررسی کند.
چهارم، پیش از راهاندازی مجدد علت را مشخص کنید. بررسی ممکن است شامل وضعیت گریس، مسیر تخلیه، آببند، همراستایی و خود بیرینگ باشد. اگر بیرینگ آسیب دیده است، صرفاً اصلاح مقدار گریس مشکل را برطرف نمیکند.
چطور از تکرار مشکل جلوگیری کنیم؟
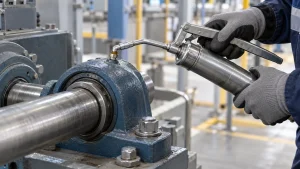
یک برنامهٔ گریسکاری خوب برای هر تجهیز، حداقل سه چیز را روشن میکند: نوع گریس، مقدار هر نوبت تزریق و فاصلهٔ زمانی سرویس.برای آشنایی با دیگر نکات سرویس و پایش، راهنمای کامل نگهداری بلبرینگ صنعتی را هم بخوانید. این مقادیر باید با شرایط واقعی کار دستگاه و توصیهٔ سازنده هماهنگ باشند.
همچنین بهتر است نام گریس روی گریسپمپ و محل مصرف مشخص باشد تا احتمال اشتباه یا مخلوط شدن گریسها کاهش پیدا کند. مقدار خروجی پمپ را نیز اندازه بگیرید؛ سپس در فرم سرویس، مقدار واقعی تزریقشده را ثبت کنید، نه فقط تعداد پمپ را.
در تجهیزات حساس، ثبت دمای قبل و بعد از گریسکاری و بررسی روند لرزش هم ارزشمند است. اگر پس از چند نوبت سرویس، دما هر بار بالا میرود، این دادهها کمک میکنند برنامه را بر اساس شواهد اصلاح کنید.
پرسشهای متداول
آیا هر بلبرینگی به گریسکاری مجدد نیاز دارد؟
خیر. روش روانکاری به طراحی بیرینگ و مجموعه بستگی دارد. بعضی بیرینگها بهصورت آببندیشده و با گریس اولیه عرضه میشوند و برنامهٔ گریسکاری مجدد آنها مانند بیرینگهای باز و قابل سرویس نیست. همیشه مشخصات قطعه و دستورالعمل دستگاه را بررسی کنید.
اگر گریس از کنار آببند بیرون بزند، یعنی بلبرینگ خراب شده است؟
نه لزوماً. اما خروج غیرعادی گریس میتواند نشانهٔ تزریق بیش از حد، مشکل مسیر خروج یا آسیب آببند باشد. مقدار نشتی و وضعیت آببند باید بررسی شود.
آیا میتوان مقدار گریس را با تعداد پمپ تعیین کرد؟
فقط وقتی خروجی همان گریسپمپ مشخص باشد. پمپهای مختلف ممکن است در هر فشار مقدار یکسانی گریس خارج نکنند.
جمعبندی
اگر بلبرینگ پس از گریسکاری داغ شد، ابتدا مقدار و نوع گریس و روش تزریق را بررسی کنید. گریسکاری بیش از حد میتواند گرمای اضافی تولید کند، اما نباید بدون بررسی، سایر علتها را کنار گذاشت. مقایسهٔ دما با سابقهٔ همان دستگاه و توجه به صدا، لرزش و نشتی، مسیر تشخیص را روشنتر میکند.
برای انتخاب بیرینگ و روانکار مناسب، مشخصات فنی دستگاه، سرعت، بار و شرایط محیطی را در اختیار کارشناسان باهر۳۶۰ قرار دهید تا انتخاب بر اساس کاربرد واقعی انجام شود.